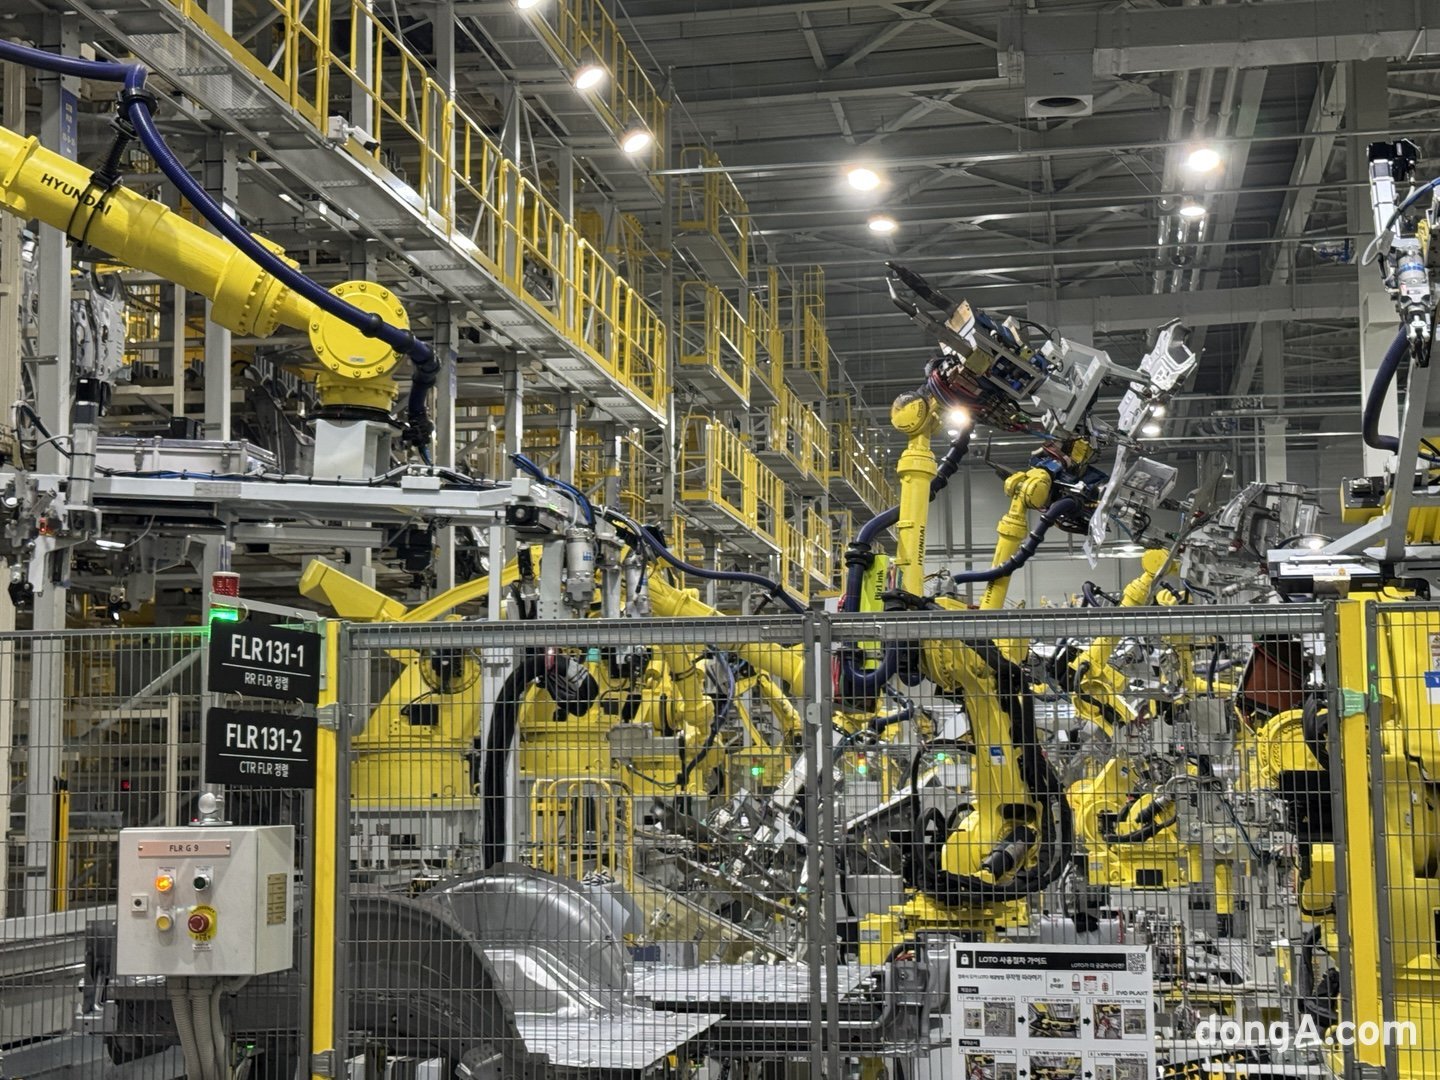
인상적인 것은 다양한 형태로 구성되는 PV5를 차종별로 생산라인을 구분하지 않는다는 점이었다. 각각 다른 사양의 차량이 하나의 생산라인을 따라 흘러갔다. 지붕 형태가 주문에 따라 달라도 별도 라인으로 이동하지 않았다. 차량에 부착된 인식 태그가 생산 정보를 읽으면 시스템이 해당 차량에 필요한 부품과 작업을 자동으로 지정했다. 로봇은 이에 맞춰 필요한 부품을 용접하거나 끼워 맞췄다.
사람은 생산라인 곳곳에서 작업 상황을 살피고 설비 작동 상태를 관제했다. 연구원들이 미리 짜놓은 생산 프로그램에 따라 로봇은 정해진 작업을 반복했다. 사람은 생산 시스템을 관리하고, 로봇은 그 안에서 정해진 역할을 수행하는 구조였다.
지난 8일 찾은 기아 오토랜드 화성 PBV 전용 생산기지 ‘화성 이보 플랜트’는 제조업의 획기적 변화를 한눈에 보여주는 현장이었다.
다양한 PBV 양산 목표
화성 이보 플랜트 핵심은 ‘유연성’이다. 기존 자동차 공장이 정해진 차종을 대량 생산하는 데 초점을 맞췄다면 PBV(목적기반모빌리티)는 성격이 다르다. 같은 기본차라도 고객의 목적에 따라 승용, 화물, 캠핑, 냉동탑차, 교통약자용 차량 등으로 형태와 사양이 달라진다.
차종과 사양이 많아질수록 생산라인은 복잡해진다. 생산라인을 차종별로 나누면 생산 효율이 떨어지고 고객의 다양한 요구에 빠르게 대응하기도 어렵다.
기아가 화성 이보 플랜트를 설계하면서 유연한 생산 시스템을 핵심으로 내세운 이유다. 차체 공장에 들어서자 로봇들이 차체의 뼈대를 만들어내고 있었다. 기존 메인 벅 공정을 사이드 인너벅, 루프 레일벅, 사이드 아우터벅, 루프벅 등 4개 공정으로 세분화한 ‘4-벅 순차 조립’ 방식이 적용됐다.
차량 내부 골격과 측면 구조를 구성하는 사이드 인너벅과 루프 레일벅에서 뼈대를 세운 뒤 사이드 아우터벅과 루프벅에서 외관 패널과 루프 구조를 붙여 하나의 차체로 완성한다. 차량마다 길이와 사양이 달라도 같은 생산라인에서 대응할 수 있도록 설계한 것이다.
로봇은 패널을 잡고 위치를 맞춘 뒤 용접하고 다음 공정으로 넘기는 과정이 일정한 간격으로 반복됐다. 사람이 작업 순서를 일일이 조정하지 않아도 차량의 사양 정보를 바탕으로 필요한 작업이 진행됐다.
특히 눈길을 끈 것은 용접 기술이다. 일반적인 용접건이 접근하기 어려운 폐구간에는 패널 접촉식 레이저 용접 기술인 L.S.S가 적용됐다. 차체 한쪽 면에서 레이저를 조사해 접합하는 방식으로 생산 안정성과 정밀도를 높였다.
로봇이 사전 작업…AGV 나른다
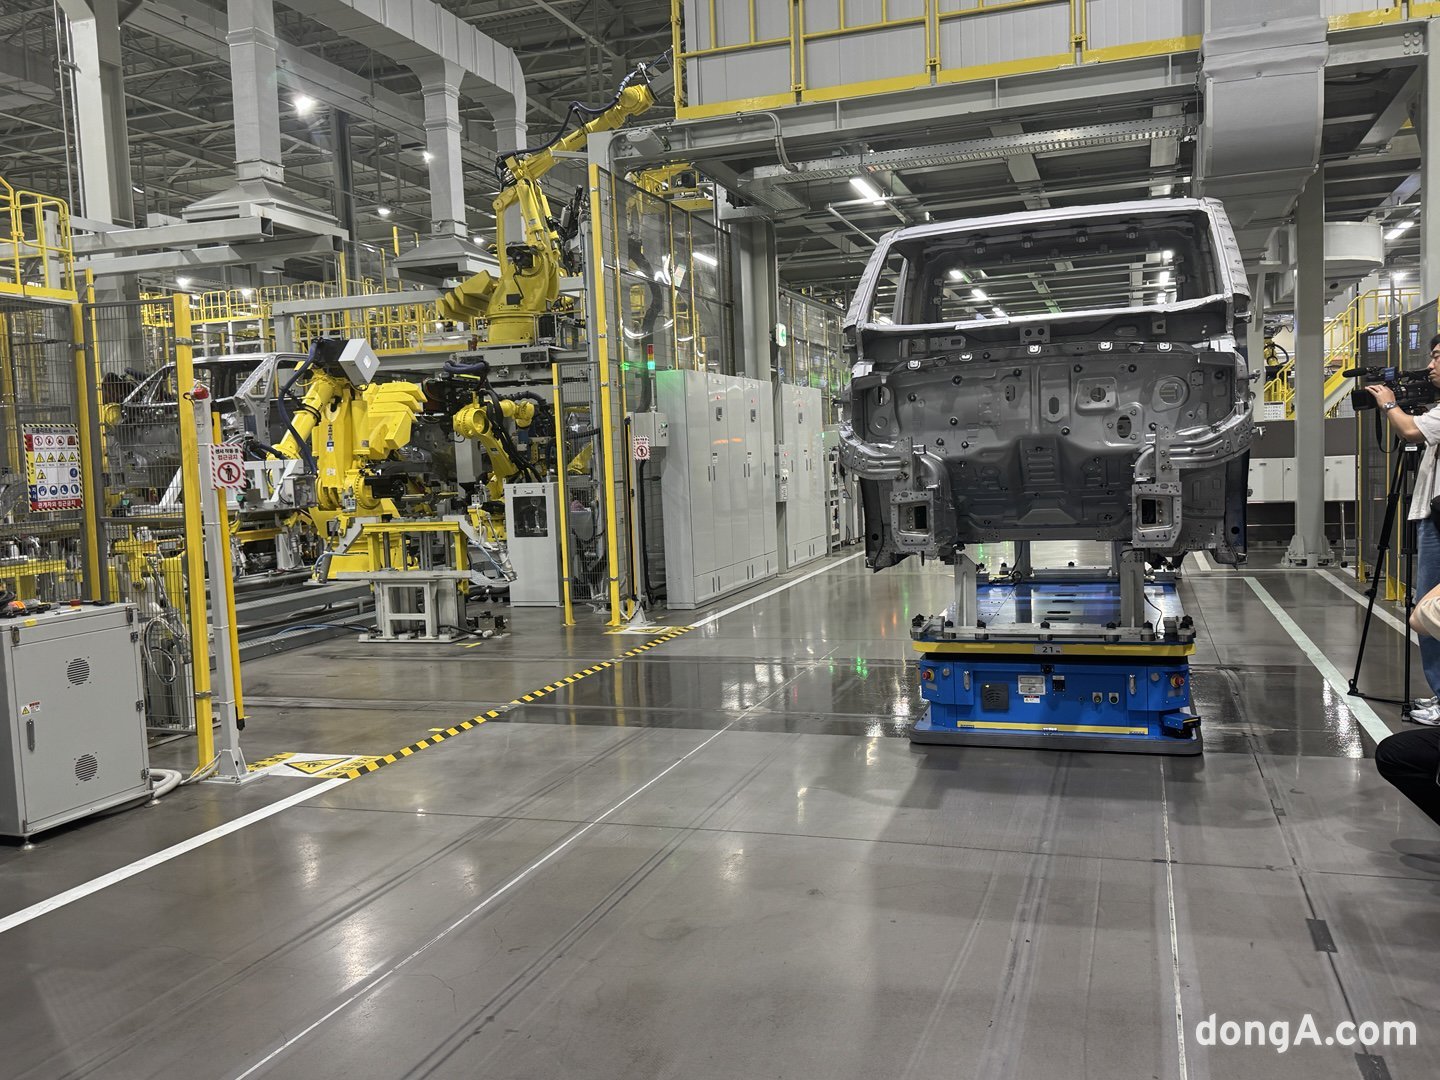
차체가 하나로 결합되자 두 대의 로봇이 움직였다. 차체 앞뒤를 각각 잡은 로봇이 동시에 들어 올려 AGV(Automated Guided Vehicle)에 올렸다. AGV는 자율주행 센서를 이용해 주변 물체를 감지하면서 차체를 다음 공정으로 이동시켰다.
부품 운반 역시 사람의 몫이 아니었다. 주변 환경과 작업 상황에 따라 스스로 이동 경로를 설정하는 AMR(Autonomous Mobile Robot·자율 부품 이송 로봇)이 생산에 필요한 부품을 실어 날랐다.
자동차 한 대를 만들기 위해 필요한 수많은 부품이 정해진 시간과 위치에 공급돼야 하는 만큼 물류 자동화 역시 PBV 생산의 핵심이다.
화성 이보 플랜트에서 눈에 띈 또 하나의 특징은 자동화 자체보다 자동화를 움직이는 ‘데이터’였다. 차량마다 부착되는 스마트 태그가 차량의 생산 정보와 위치를 식별한다. 해당 차량에 맞는 공구와 설비가 매칭돼야만 작업이 진행되도록 해 다른 사양의 부품이 잘못 장착되는 것을 시스템 단계에서 차단한다.
차량 한 대가 어느 공정에서 어떤 작업을 거쳤는지, 어떤 검사를 받았는지도 데이터로 남는다. 모든 공정의 작업·검사·품질 데이터가 서버에 축적되기 때문에 문제가 발생하면 어느 공정에서 이상이 발생했는지 추적할 수 있다. ‘잘 만든 자동차’를 생산하는 것에서 한 단계 더 나아가 ‘잘 만들었다는 것을 데이터로 증명하는 자동차’를 만드는 셈이다.
검차 라인에서는 3D 비전 카메라가 차량 전체를 스캔한다. 로봇은 측정 결과를 바탕으로 위치를 보정한 뒤 펜더와 도어 등 차량 좌우 각 21개 지점의 간격과 단차를 ±0.2㎜ 수준으로 측정한다.
외관 비전 검사에서는 18대의 카메라가 투입된다. 아웃사이드 미러, 도어 가니시, 펜더, 도어 핸들 등 총 24개 부품의 이종 사양 적용 여부를 자동으로 확인한다. 사람의 눈과 감각에 의존했던 검수 영역까지 기계가 들어온 것이다.
자동화율 29%…힘든 작업 로봇이 맡는다
조립공장에서는 현대차·기아 양산공장 최초로 적용된 자동화 기술들도 경험할 수 있었다. 조립공장의 자동화율은 약 29%로 차체공장보다 낮다. 하지만 단순히 자동화 비율만으로 생산기술 수준을 판단하기는 어려웠다. 현대차·기아 전체 양산공장에 적용되지 않았던 새로운 자동화 공정들이 이곳에서 처음 확대 적용됐기 때문이다.
특히 작업자의 신체 부담을 줄이는 데 초점이 맞춰졌다. 복합섬유 소재로 제작된 PV5의 후드는 3대의 로봇이 역할을 나눠 장착한다. 엠블럼 역시 로봇이 흡착해 이형지를 제거하고 비전 카메라로 위치를 정밀하게 보정한 뒤 부착한다. 크래시 패드 장착도 로봇이 담당한다. 3D 비전 카메라로 위치를 확인한 뒤 장착까지 마무리한다.
계기판과 공조장치 등이 포함된 크래시 패드는 약 65㎏에 달한다. 사람이 직접 무거운 부품을 체결하거나 좁은 개구부를 통해 몸을 숙여 천장을 바라보며 작업해야 했던 공정을 로봇이 대신하는 것이다.
자동화의 목적이 단순한 생산 속도 향상에만 있는 것은 아니었다. 사람이 하기 불편하거나 신체적 부담이 큰 작업을 로봇에 맡겨 작업자의 안전성을 높이는 데 의미가 있었다.
자동차 공장 아닌 ‘PBV 플랫폼’
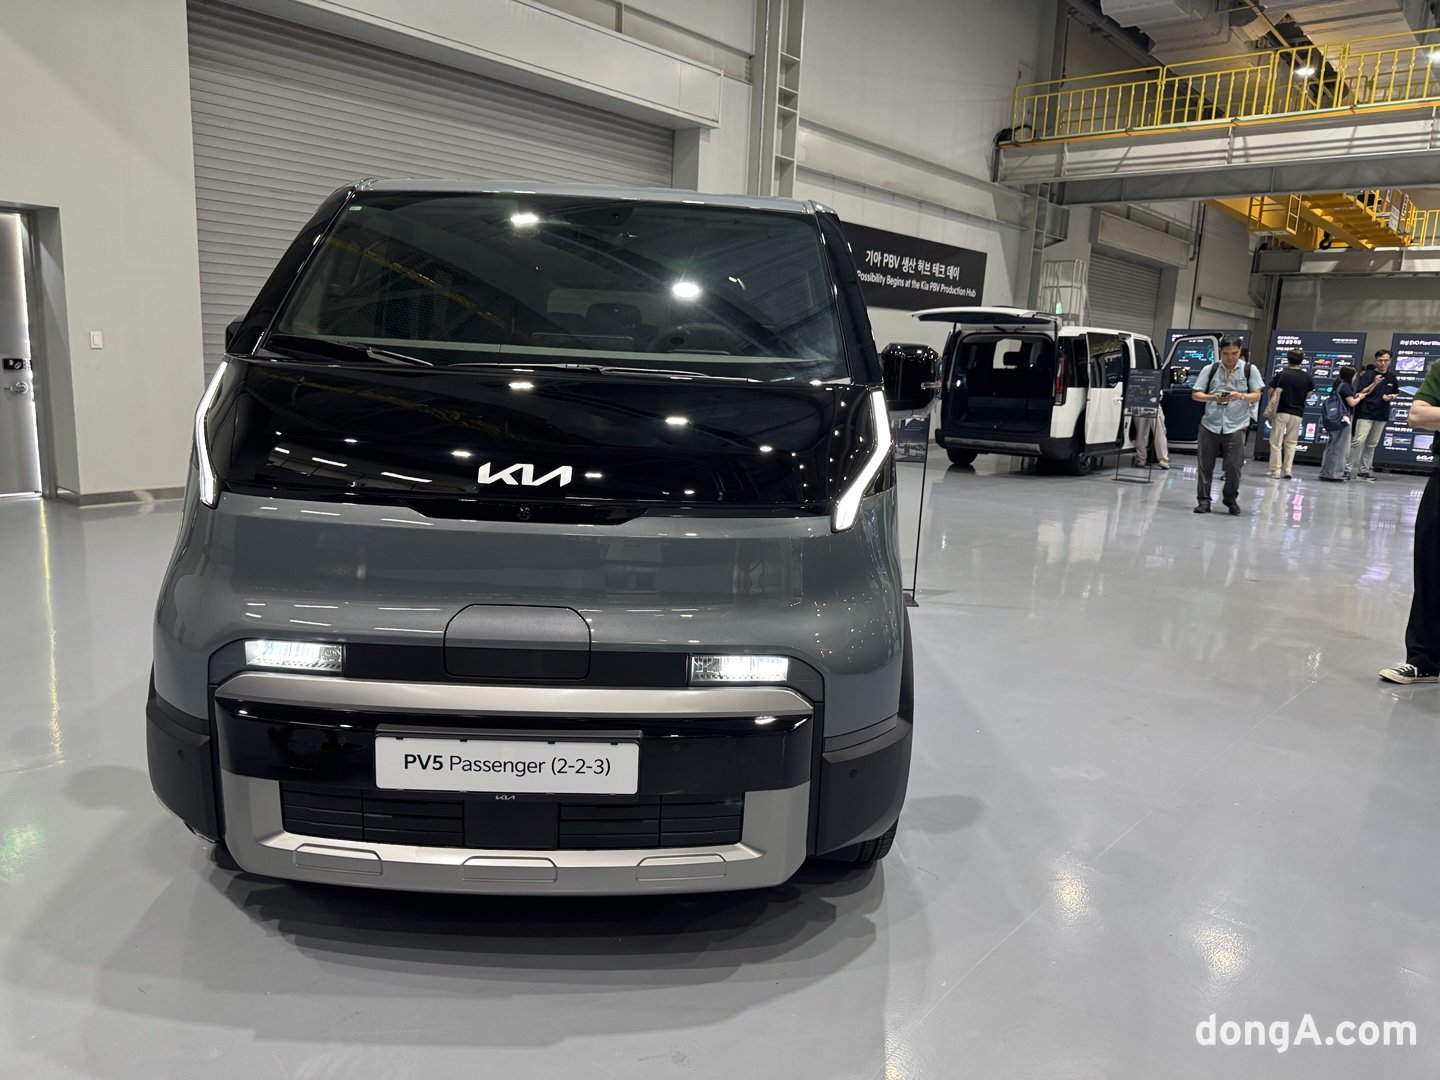
화성 이보 플랜트가 기존 자동차 공장과 다른 점은 생산 차종에서도 드러난다. 현재 EVO 플랜트 이스트 동에서는 PV5 패신저와 카고를 비롯해 샤시캡, 교통약자용 WAV 등 다양한 파생 모델이 생산되고 있다.
여기에 인근 PBV 컨버전 센터가 연결된다. 기본차가 공장에서 생산되면 컨버전 센터에서 고객의 목적에 맞게 다시 변신한다. 오픈베드, 탑차, 캠핑카, 택시 특화 모델 등 활용 목적에 따라 차량의 형태가 달라진다.
이시영 기아 PBV컨버전개발팀 책임매니저는 “일반 승용차 시장과 달리 상용·비즈니스 고객은 물류 플랫폼, 업무 공간, 레저 공간, 공공 서비스를 위한 특수 목적 차량 등 다양한 가치를 기대하고 있다”고 설명했다.
기아는 이를 위해 차량을 처음 설계하는 단계부터 컨버전을 고려한다. 컨버전 장착에 필요한 홀과 브라켓, 와이어링, 제어기 등을 기본차 개발 단계에서 반영하고 불필요한 부품은 아예 장착하지 않은 상태로 생산한다.
연 4만대 컨버전…PBV 생태계 키운다
오토랜드 화성과 북측 도로로 연결된 PBV 컨버전 센터도 이러한 전략의 한 축이다. 약 6만3728㎡ 규모의 부지에 조립센터와 출고센터를 갖췄으며 연간 4만대 규모의 생산체계를 구축했다.
조립센터는 셀 방식 작업구역으로 구성돼 있었다. 다양한 컨버전 모델을 유연하게 생산하기 위한 구조다. 기본 차량이 들어오면 내·외장 검사를 거쳐 조립센터로 이동한다. 컨버전 작업이 끝난 차량은 외관과 주요 기능에 대한 품질 검증과 주행 검사를 거친 뒤 출고센터에서 최종 출고 준비를 마친다.
외부 전문 컨버전 업체에도 기본 차량과 3D 데이터, 기술 자료, 1대1 기술 지원 등을 제공한다. 스마트 순찰차, 리어 엔트리 WAV, 어린이 통학차, 냉동밴, 바이크 수송차 등 다양한 파생 모델이 이 생태계에서 만들어지고 있다. 기아 입장에서는 차량 한 대를 더 판매하는 것을 넘어 PBV를 중심으로 새로운 산업 생태계를 만드는 전략인 셈이다.
생산능력 확대… 자동화율 30%대로
화성 이보 플랜트는 2027년 6월 준공 예정인 웨스트가 가동되면 화성 PBV 생산 허브 생산능력은 연간 총 20만대 규모로 확대된다. 웨스트는 PV5보다 큰 PV7과 PV9 등 대형 전동화 PBV와 이를 기반으로 한 다양한 파생 모델 생산을 담당할 예정이다.
성시영 기아 생기계획팀 책임매니저는 “웨스트에서 적용한 기술이 이스트에서 대폭 확대 적용할 것”이라며 “자동화 수준도 한 단계 높여 현재 이스트 조립공장의 자동화율은 20% 후반대에서 이를 30%대로 끌어올릴 계획”이라고 말했다.
차량 크기가 커지는 만큼 자동화 영역도 확대된다. 루프 안테나와 쿼터 글라스 자동 장착, 플로어 콘솔 자동 투입 등 무거운 부품의 조립 공정에 자동화 기술을 적용할 예정이다.
완성차 검수에도 카메라와 로봇이 투입된다. 높은 전고의 차량 외관을 여러 대의 카메라가 한 번에 검사하는 터널형 외관 비전 검사와 도장 이물 자동 검사 및 수정 자동화 등도 적용할 예정이다.
정진수 기자 brjeans@donga.com